>
师资库首页
生产管理

精益生产与数智化现场管理

——消除浪费就是利润

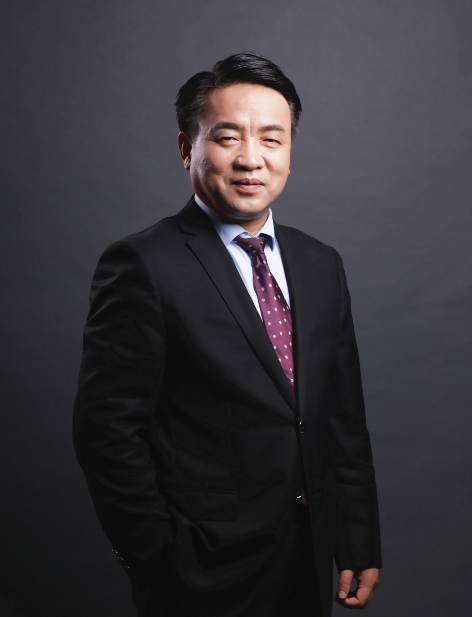
李剑波
授课讲师
李剑波
质量与生产管理实战专家
讲师详细介绍 →

课程背景BACKGROUND

——消除浪费就是利润

精益生产方式起源于日本丰田,那么,除了它特定的产生环境外,精益生产对我们现在的企业有什么启发,精益生产之所以能帮助企业实现卓越制造管理而赢得市场,它的灵魂究竟在那里? 实施精益生产的一般方法是什么?在这些一般方法里,我们应该注意什么?对精益生产的实施,不同企业的效果也是截然不同,成功的企业有哪些共同点呢?失败的企业又违背了哪些原则呢?本节将讲解精益生产的产生背景,分析精益生产方式是如何使企业实现卓越制造管理水平的。讲解精益思想的五大原则,以及五大原则的应用。并通过大量案例分析精益生产成功实施的关键因素。

数字化,智能化是企业发展趋势,精益生产(Lean Production,简称LP. 是因为日本汽车业本世纪在世界地崛起,美国麻省理工学院根据其在“国际汽车项目”研究中,基于对日本丰田生产方式(Toyota Production System. 的研究与总结,以及对美国汽车工业的反思与总结,提出的一种生产管理方法。其核心是追求消灭包括库存在内的一切“浪费”,并围绕此目标发展了一系列具体方法,逐渐形成了一套独具特色的生产经营管理体系。

课程安排ARRANGEMENT

课程时长
2天,6小时/天
适用对象
部门管理人员、设备管理人员、仓库管理人员、生产管理人员、工业工程人员、技术管理人员等。
授课方式
理论联系实际:实战理论讲授+实战案例剖析+实际工作研讨现场输出成果:实际问题解决+现场成果输出+实战课题转换持续跟踪辅导:确立课题项目+创建改进团队+持续跟踪辅导

课程收益BENEFITS

了解精益生产理念与数智化现场发展及生产管理关系
利用价值流图分析认识公司生产运营过程的价值与浪费过程;
采用数智化,精益化的拉动生产系统,有效控制过程中的库存,降低制造循环时间,提高过程的循环效率(库存、资金的周转率. 及客户满意率;
为降低或消除过程中的非增值活动,通过数智化降低设置时间、生产单元,标准化作业等具体的改善方法,降低制造成本并支持拉动生产系统的实施;
掌握数智化现场精益生产中各种核心工具如5S,目视化,防错防呆等的运用;
认识公司数智化现场生产运营系统如何改善的步骤与方法。
有具体章节的成果输出以及课后的改善成果输出;
▲.颠覆认知:根本转变学员对精益生产与数智化现场管理的认知
▲.达成共识:帮助学员达成精益生产与数智化现场管理行动共识
▲.掌握技术:让学员快速掌握实精益生产与数智化现场管理技术
▲.找准问题:帮助学员找准精益生产与数智化现场管理的实战难题
▲.解决难题:运用现场演练解决精益生产与数智化现场管理实战难题
▲.效益转换:实战工具快速实现公司的精益生产与数智化现场管理突破

课程特点FEATURES

  • ▲流程化:模块由讲解、案例讨论与练习、老师点评三大流程组成,确保课程学习效果。
  • ▲工具化:全程干货,每个模块提供相应表格、流程与具体操作技巧方法等关键工具。
  • ▲轻松化:教学体验活动新颖,寓教于乐,确保学员在快乐轻松学习气氛中提升与进步。
  • ▲标准化:符合成人教学原理以及国际流行教学设计,让学员听得懂、记得牢、做得到。
  • 培训特色:三“从” 四“得”+ 两“多”一“快”
  • ▲.三从:培训从实战落地出发、从问题解决出发、从企业业绩突破出发(实战性.
  • ▲.四得:课程培训内容学员听得懂、记得住、练得会、用得好与用得了(简单性.
  • ▲.两多:实战精益生产与管理工具多、实际落地方法多,实用表单格式多(落地性.
  • ▲.一快:培训向企业效益转换快,快速见到精益生产与现场管理创造利润(成果性.
  • 全程陪跑训练:课前调研与作业+课中(知识教导+经验分享+小组讨论+小组互评+课堂考试. +课后(学员学以致用实践作业+老师作业逐一批改.

课程大纲OUTLINE

  • 课前调研与作业:公司生产运营中存在的典型浪费有哪些?填写课程调研表!
  • 模块一:精益生产与数智化现场管理
  • ——精益生产理念与推行
  • 1. 为什么要实施精益生产管理
  • 2. 精益生产方式的发现和兴起
  • 3. 精益思想:从增值比率来看改善空间
  • 4. 三种生产方式的对比
  • 5. 精益思想五原则
  • 6. 所谓的丰田生产方式
  • 7. 丰田生产方式的目标和基本理念
  • 8. 丰田生产方式的2大支柱+平准化
  • 9. 精益生产在中国内地的传播
  • 10. 精益生产推行步骤
  • 11. 精益生产推行注意事项
  • 12. 精益生产与数智化
  • 本章主要成果输出:《增值比计算》《精益生产推行步骤》与生产浪费现象与原因
  • 一、企业运营与数智化管理
  • 1. 智能制造特点
  • 2. 智能制造定义
  • 3. 数字化工厂特征
  • 4. 工业发展历程
  • 5. 智能制造场景
  • 6. 智能制造与企业管理
  • 二、数智化管理关键技术与管理
  • 1. 智能制造与数字化工厂的关键技术
  • 2. 智能制造与数字化工厂各种传感器
  • 3. 传感器与工业机器人融合
  • 4. 条形码与二维码
  • 5. 关键支撑技术---RFID
  • 6. RFID在智能制造领域的应用
  • 7. 数智化与企业管理
  • 三、数智化现场与人员管理
  • 1. 人员出勤状况管理
  • 2. 员工情绪与士气
  • 3. 确认新员工工作状况
  • 4. 如何进行员工教导
  • 5. 良好工作关系的培养
  • 6. 如何激发员工的积极性
  • 7. 如何奖励与惩罚员工
  • 8. 人员管理与数智化
  • 四、数智化现场与设备管理
  • 1. 设备现场管理内容
  • 2. 设备现场管理的分类
  • 3. 设备操作管理
  • 4. 设备维护保养
  • 5. 设备履历
  • 6. 设备管理与数智化
  • 五、数智化现场与作业管理
  • 1. 异常作业的作业工序步骤确认
  • 2. 确认作业标准书的符合性
  • 3. 异常原因分析
  • 4. 修正作业标准书
  • 5. 作业管理与数智化
  • 六、数智化现场与材料管理
  • 1. 领料管理与材料标识
  • 2. 不良材料确认
  • 3. 不良材料原因分析
  • 4. 与相关部门协调处理材料异常
  • 5. 材料需求状况确认
  • 6. 材料管理与数智化
  • 七、数智化现场环境与安全管理
  • 1. 现场需要的环境
  • 2. 事故理论
  • 3. 如何营造安全安心工作环境
  • 4. 环境管理与数智化
  • 团队案例分析与相互讨论:发现现场4M1E方面存在问题点并提出对应盖上方案练习
  • 小组发表与老师分享点评:小组代表发表本小组论点以及见解,老师分享与点评小组成果
  • 主要解决问题与成果输出:不了解现场管理的主要影响因素,从而导致现场过程管理失控,质量,安全,交期等问题多发现象时有发生,充分了解现场管理各要素的控制方法;成果输出:明确生产过程中《人员管理标准》,《设备管理标准》,《材料管理标准》,《工艺管理标准》,《环境管理标准》
  • 模块二:数智化价值流图分析与柔性布局
  • 一、数智化价值流图分析作用
  • ——利用价值流图分析,不仅能够消除浪费,还可以消除产生浪费的根源,使之不至于卷土重来。
  • 1. 如何运用精益思想把纷繁芜杂的生产活动归纳成为顾客创造价值的流程
  • 2. 如何从价值和浪费的角度来记录流程并识别价值流中的增值活动和非增值活动
  • 3. 如何认识价值流图的6大作用
  • 二、数智化价值流图分析与增值比
  • 1. 精益生产与价值流图分析
  • 2. 价值流与增值比
  • 3. 价值流图分析好处
  • 三、数智化价值流图分析步骤
  • 1. 成立小组
  • 2. 选定产品
  • 3. 价值流图制作过程
  • 4. 界定客户需求
  • 5. 画出流程步骤
  • 6. 收集流程资料
  • 7. 收集库存数据
  • 8. 收集外部运输数据
  • 9. 内部物流与信息流
  • 10. 如何计算流程周期与效率
  • 11. 明确改善爆炸点
  • 团队案例分析与相互讨论:画出本公司价值流图并找出不增值的部分
  • 小组发表与老师分享点评:小组代表发表本小组论点以及见解,老师分享与点评小组成果
  • 主要解决问题与成果输出:不了解公司哪些过程产生价值?哪些过程不增值,存在很大浪费成果输出:用价值流图分析方法明确产品物流,信息流,价值流的现状与标杆的差距,《产品流程图》《VSM分析小组》《VSM分析表》《改善计划表》。
  • 一、精益数智化生产与优化组织机构
  • 1. 精简组织的目的
  • 2. 优化组织的三大原则
  • 3. 优化组织的具体方法
  • 4. 优化组织的效果
  • 5. 组织优化与数智化
  • 二、精益数智化生产与提高劳动效率
  • 1. 如何衡量劳动力效率
  • 2. 如何提高劳动力效率
  • 3. 如何树立正确工作态度
  • 4. 如何帮助员工养成良好工作习惯
  • 5. 员工必备的知识与技能
  • 6. 如何帮助员工掌握必备的技能
  • 7. 技能等级划分的三种方法
  • 8. 技能提升途径—OJT
  • 9. 如何培养多技能员工
  • 10. 员工管理与数智化
  • 三、精益数智化生产与柔性生产单元
  • 1. 为什么需要U型布局
  • 2. U型布局的特征及其优缺点
  • 3. U型布局运用要点及其种类
  • 4. 现场布局与数智化
  • 5. 多能工培养
  • 实例分析:如何将直线型生产线改为U型生产线
  • 团队案例分析与相互讨论:如何将直线型生产线改为U型生产线
  • 小组发表与老师分享点评:小组代表发表本小组论点以及见解,老师分享与点评小组成果
  • 主要解决问题与成果输出:不了解精益生产首先应该从科学布局开始,布局决定结局成果输出:提高生产效率的各种U型布局方式及人员技能提升方式,《组织机构图》《多能工矩阵表》《U型布局图》
  • 模块三:数智化精益生产核心工具
  • 一、6S介绍与理念
  • 1. 现场管理的重要性
  • 2. 6S的定义
  • 3. 推行6S阻力
  • 4. 推行6S好处
  • 二、6S内容与原则
  • 案例分析:标杆企业5S标准---图片分享
  • 1. 6S活动原则
  • 2. 6S规划及实施原则
  • 3. 6S日常活动原则
  • 三、6S的各项要义与要求
  • 1. 整理的含义与要求
  • 1)做好层别管理和发生根源对策
  • 2)整理的定义与关键
  • 3)整理的方法与标准介绍
  • 2. 整顿的含义与要求
  • 1)做好定置管理和消除寻找时间
  • 2)整顿的定义与关键
  • 3)整顿的方法与标准介绍
  • 3. 清扫的含义与要求
  • 1)日常清扫活动和微小障碍排除
  • 2)清扫的定义与关键
  • 3)清扫的方法与关键
  • 4. 清洁的含义及要求
  • 1)如何通过管理保持整洁
  • 2)清洁的定义与关键
  • 3)清洁的方法与标准
  • 5. 素养的含义与要求
  • 1)塑造形象,创建愉快、融洽的职场环境
  • 2)素养的定义与关键
  • 3)素养提升的方法与步骤
  • 6. 现场安全管理的要点
  • 1)做到安全管理零缺陷
  • 2)安全管理的定义与关键
  • 3)安全管理提升的方法与步骤
  • 团队案例分析与相互讨论:如何成为有素养的员工案例练习
  • 小组发表与老师分享点评:小组代表发表本小组论点以及见解,老师分享与点评小组成果
  • 主要解决问题与成果输出:不了解6S推行的最高境界应该是变“要我做”为“我要做”;成果输出:《现场管理5S标准》《巡视检查表》
  • 一、防错法与数智化
  • 1. 什么是防错?
  • 2. 防错法起源
  • 3. 失误、错误和缺陷
  • 4. 人的失误一般原因
  • 5. 制造过程常见失误
  • 6. 管理过程的常见失误
  • 7. 防错法的作用
  • 8. 对待失误的三类态度
  • 9. 防错法与数智化
  • 二、防错法技术与与数智化工具
  • 1. 防错思路与与数智化
  • 1)消除
  • 2)替代
  • 3)简化
  • 4)检测
  • 5)防护
  • 2. POKA-YOKE四种模式与数智化
  • 1)有形防错
  • 2)有序防错
  • 3)编组与记数防错
  • 4)信息加强防错
  • 3. 防错检测技术与数智化
  • 1)判断型检测
  • 2)信息型检测
  • 3)溯源型检测
  • 4. 防错装置与数智化
  • 1)防错装置的水平
  • 2)日常检测装置
  • 三、防错法十大原理与数智化运用
  • 1. 断根原理
  • 2. 保险原理
  • 3. 自动原理
  • 4. 相符原理
  • 5. 顺序原理
  • 6. 隔离原理
  • 7. 复制原理
  • 8. 层别原理
  • 9. 警告原理
  • 10. 缓和原理
  • 团队案例分析与相互讨论:公司设备管理中防错防呆案例练习
  • 小组发表与老师分享点评:小组代表发表本小组论点以及见解,老师分享与点评小组成果
  • 主要解决问题与成果输出:不了解问题发生的根源以及如何防止问题发生的措施与方法,掌握防错防呆原理以及思路方法成果输出:《人员失误清单》《容易出问题清单》生产现场各种防错防呆措施。
  • 一、改善与目视管理
  • 1. 定置管理
  • 2. 定位管理
  • 3. 定量管理
  • 案例分析:标杆企业定置、定位管理---图片分享
  • 二、目视管理方法与运用
  • 1. 形迹管理
  • 案例分析:标杆企业形迹管理---图片分享
  • 2. 目视管理之颜色管理
  • 3. 目视管理之透明管理
  • 4. 目视管理之标识管理
  • 5. 目视管理之识别板
  • 6. 目视管理之限度样本
  • 团队案例分析与相互讨论:企业已经实际运用的目视化管理案例练习
  • 小组发表与老师分享点评:小组代表发表本小组论点以及见解,老师分享与点评小组成果
  • 主要解决问题与成果输出:不了解如何运用目视化管理工具提升现场管理效率,掌握如何把目视化管理手段运用到企业各个场所;成果输出:《现场目视化标准》《巡视检查表》。
  • 模块四:精益生产与数智化现场改善
  • 一、数智化改善的意义
  • 1. 问题意识
  • 2. 改善可以带来的效果
  • 3. 改善无处不在
  • 4. PDCA的概念和应用意义
  • 二、数智化改善的内容
  • 1. 现场改善的基本原则
  • 2. 认识并消除现场七大浪费
  • 案例分析:某生产线制作流程的改善
  • 3. 班组现场改善四步法
  • 案例分析:“工作改善分解表”的应用
  • 案例分析:平衡生产线改善
  • 4. 班组员工提案改善三步法
  • 问题研讨:提案箱为什么成了摆设
  • 5. 多产提案的方法和步骤
  • 案例分析:“员工提案表”范本解析
  • 三、数智化改善的步骤
  • 1. 明确目标与标准
  • 2. 如何发现问题
  • 3. 原因分析
  • 4. 确定要解决的问题
  • 5. 拟定对策
  • 6. 做出行动计划
  • 7. 执行行动计划
  • 8. 改善效果确认
  • 9. 标准化管理
  • 团队案例分析与相互讨论:改善案例分析
  • 小组发表与老师分享点评:小组代表发表本小组论点以及见解,老师分享与点评小组成果
  • 主要解决问题与成果输出:现场问题一直多发,重复发生而没有得到解决的长期头痛问题,掌握如何发现问题与如何解决问题的方法与步骤成果输出:现场存在问题原因以及对应的改善措施与方案,《问题清单》《改善措施计划表》。
  • 模块五:学以致用复盘行动与课后作业
  • 课后复盘与行动学习

预约李剑波老师讲授《精益生产与数智化现场管理》

专业团队为您对接讲师档期与报价

李剑波老师其他主讲课程

同一套实战方法论

微信
扫码添加

添加罗老师微信

联系我们

感谢您对优师堂的关注,请致电或加微信联系我们

联系电话/微信:13590361178 联系人:罗老师

罗老师微信二维码

微信扫码,快速咨询