师资库首页
生产管理

降本增效的利器——IE技术与效率改善

材料价格上涨,人工费用上涨,销量减少,净利润减少,产能过剩,整个行业都在卷,在这样环境下,想通过投资新设备提升效率降低成本无异于增加企业风险,最好的方向是练习内功,内部降低成本提升效率。

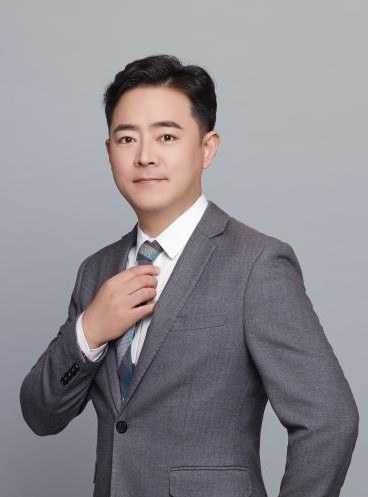
张鹏
授课讲师
张鹏
精益生产管理实战专家
讲师详细介绍 →

课程背景BACKGROUND

材料价格上涨,人工费用上涨,销量减少,净利润减少,产能过剩,整个行业都在卷,在这样环境下,想通过投资新设备提升效率降低成本无异于增加企业风险,最好的方向是练习内功,内部降低成本提升效率。

课程安排ARRANGEMENT

课程时长
2天,6小时/天
适用对象
运营部门中层管理人员、工艺工程师、技术员、IE工程师、精益推进人员,持续改善团队成员、工段长、班组长
授课方式
讲师讲授+探讨+游戏互动+练习+案例分享+视频分享

课程收益BENEFITS

掌握工业工程的基本思想,学会运用科学方法分析、优化生产系统。
全面了解工厂成本的各项组成,学会运用成本分析工具对自家工厂进行深度剖析,精准识别成本节约潜力。
能够依据成本的变化选择相应的精益工具,实现成本的有效控制和效率的提升。
掌握标准工时和标准人工定额的制定方法,提高工时和定编的准确性,为生产计划和成本控制提供可靠依据。
学习作业改善和时间研究的实用技巧,识别并消除生产现场的浪费,显著提升生产效率。
学会制定标准化作业流程,确保生产过程的稳定性和可控性,提升产品质量和生产效率。
掌握生产线平衡的方法,快速识别并解决生产瓶颈,有效提升产线效率和产量。
学会运用人机工程学原理评价员工作业场所的合理性,提出改善建议,降低员工劳动强度,提高作业效率。

课程大纲OUTLINE

  • 一、IE的基本概念
  • 1. IE的定义和目的
  • 2. IE之父——泰勒&吉尔布雷斯
  • 1)泰勒的贡献——时间研究
  • 2)吉尔布雷斯的贡献——动作研究
  • 互动游戏:团队传笔
  • 二、IE技术与工厂成本构成及改善
  • 1. 成本的分类
  • 1)实际成本
  • 2)标准成本
  • 3)目标成本
  • 4)理想成本
  • 2. 标准成本的控制理念:先算后干
  • 3. 成本与标准成本的基本结构和框架
  • 4. 目标成本实施的步骤
  • 1)目标初步测算
  • 2)目标成本的可行性分析
  • 3)目标成本分解
  • 4)各团队课题选择
  • 5)实施跟踪
  • 5. 工厂成本要素与精益工具的关系
  • 案例:标准成本的计算
  • 三、人员效率与系统评估
  • 1. 人员效率指标:UPPH和OPE
  • ——综合人员效率OPE的架构和计算方法
  • 2. 效率的损失结构分析
  • 3. 设备综合效率:OEE
  • ——0EE的框架和计算方法
  • 4. 设备的理论CT的设定
  • 练习:简单作业的UPPH和OPE计算,组装生产线的OPE计算,设备OEE的计算
  • 一、作业时间测定的两大方法
  • 1. 直接测定法:秒表与影像法的巧妙运用
  • 1)测定前的作业分解和作业要素
  • 2)把控动作分解的细化程度
  • 3)依据不同作业时长的测定次数
  • 4)直接测定的时间修订到正常速度
  • 5)确定标准时间
  • 6)选取宽放系数
  • 分组练习:如何判断正常速度
  • 2. 预定动作时间标准法(PTS)
  • 1)MTM
  • 2)MOST
  • 练习:员工作业动作时间计算
  • 一、IE的程序分析——消除工序间的浪费
  • 1. 程序分析四步骤
  • 1)记录全部作业流程
  • 2)用标准符号表示
  • 3)汇总各符号的数据
  • 4)思考改善对策
  • 2. 工序流程分析的示范
  • 3. 物流路线分析的改善原则
  • 1)最短路径
  • 2)避免交叉
  • 3)避免往返
  • 4. 构建连续流生产,缩短生产周期流程
  • 1)选定产品族
  • 2)绘制程序分析图或VSM
  • 3)识别工序要素并测量时间
  • 4)确定生产节拍
  • 5)工作平衡
  • 6)按照产品工艺流程作布局设定
  • 7)标准化作业
  • 8)培养多技能工
  • 9)成果保持和持续改善
  • 5. 未来企业致胜的两大关键元素
  • 1)确保流动性活力
  • 2)提升柔性适应力
  • 6. 单元布局的三种形态
  • 1)屋台式
  • 2)逐兔式
  • 3)分割式
  • 7. 单元布局的四大原则
  • 1)遵守逆时针排布
  • 2)遵守出入口一致
  • 3)避免孤岛型孤立
  • 4)避免鸟笼型局限
  • 案例分析:某机械工厂生产过程的程序分析及改善
  • 计算练习:连续流作业的生产周期计算
  • 案例视频:日本工厂屋台式视频分享
  • 二、IE的操作分析——员工与设备效率双提升
  • 1. 操作分析的定义
  • 2. 操作分析的六原则
  • 1)以人为本
  • 2)改进操作方法,取消不必要和笨拙的动作
  • 3)协调人和机器的配合
  • 4)协调多人的作业配合
  • 5)减轻劳动强度
  • 6)遵循ECRS原则
  • 3. 双手操作分析的实施步骤(适用于组装作业)
  • 1)决定作业的起始点
  • 2)记录作业的基本数据
  • 3)画平面布置图
  • 4)分别记录左右手作业
  • 5)左右手数据统计分析
  • 6)制定改善对策
  • 4. 人机操作分析的实施步骤(适用于单人或多人设备操作)
  • 1)选定作业内容
  • 2)观察操作步骤和内容
  • 3)时间测定及统计
  • 4)绘制现在作业分析图
  • 5)分析改进操作
  • 6)绘制新的操作分析图
  • 5. 理论看机数量(1人多机)的计算方法
  • 案例分析一:螺栓组装分析
  • 案例分析二:汽车500强企业人机作业视频分析
  • 案例分析三:苹果某供应商产线的闲余能力计算
  • 三、IE的动作分析——降低员工疲劳强度,提升员工满意度
  • 1. 动作分析的适用范围
  • 2. 动作分析的三个维度
  • 1)身体动作的经济原则
  • 2)作业区的经济原则
  • 3)工具设备的经济原则
  • 3. IE的动作经济原则:让员工合情合理的“偷懒”——自问表
  • 案例练习:现场作业图片对应动作经济性原则
  • 一、IE与人因工程——打造人性化现场
  • 1. 人因工程评价的两个核心要素
  • 1)姿势评价
  • 2)负荷评价
  • 2. 人因工程评价的五个关键步骤
  • 1)事前准备
  • 2)工程确认
  • 3)姿势评价
  • 4)负荷评价
  • 5)综合评定
  • 案例:500强汽车工厂人因工程评价改善案例
  • 练习:负荷评价练习题
  • 二、IE与标准化作业——制定标准工时的必要条件
  • 1. 标准作业的三要素
  • 1)节拍时间
  • 2)作业顺序
  • 3)标准中间在制品数量
  • 2. 标准作业的三张关键表格
  • 1)标准作业票
  • 2)标准作业组合票
  • 3)山积表
  • 视频分享:如何制定标准作业、德国智能化作业指导书
  • 一、IE技术与生产线平衡——确定生产线的标准人工配置
  • 1. 生产线平衡的五个特征
  • 1)作业活动同步
  • 2)人员设备最大利用
  • 3)工位间等待少
  • 4)工作流动性好
  • 5)公平原则
  • 2. 线平衡的困难点:每个工位都一样的时间很困难
  • 3. 线平衡的计算公式
  • 二、作业分配——确保线平衡率更优的方法
  • 1. 计算生产线的最少工位数
  • 2. 按照工艺顺序绘制作业先后顺序图
  • 3. 合理分配作业要遵守的两个要求
  • 1)优先分配后续作业多的
  • 2)优先分配作业时间长的
  • 4. 进行作业分配的五步骤
  • 1)绘制先后顺序图
  • 2)计算客户需求节拍
  • 3)计算最少工位数
  • 4)从第1个工位开始分配作业
  • 5)每个工位分配结束后计算剩余时间
  • 6)计算线平衡率
  • 5. 进行生产线平衡改善方法总结
  • 练习一:生产线线平衡计算
  • 练习二:生产线工位划分及生产线平衡率计算
  • 三、丰田道场改善案例分析
  • 视频分享:丰田的KAIZEN道场
  • 1. 观看丰田的散热器预装线改善前视频
  • 2. 分组讨论改善思路
  • 3. 各组发表改善方案
  • 4. 丰田的改善方法展示
  • 课程总结,提问与回答Q&A

预约张鹏老师讲授《降本增效的利器——IE技术与效率改善》

专业团队为您对接讲师档期与报价

张鹏老师其他主讲课程

同一套实战方法论

微信
扫码添加

添加罗老师微信

联系我们

感谢您对优师堂的关注,请致电或加微信联系我们

联系电话/微信:13590361178 联系人:罗老师

罗老师微信二维码

微信扫码,快速咨询