师资库首页
生产管理

现场管理:岗位标准作业视频化

工厂的价值是在制造现场创造的,无论是降本增效、品质障或者安全生产均需通过一线员工的标准化作业方能实现。

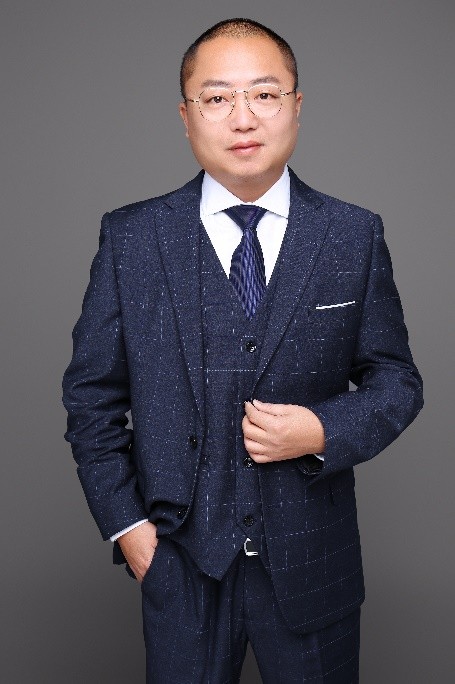
李科
授课讲师
李科
工厂管理与AI数字化应用实战专家
讲师详细介绍 →

课程背景BACKGROUND

工厂的价值是在制造现场创造的,无论是降本增效、品质障或者安全生产均需通过一线员工的标准化作业方能实现。

而在进入全民自媒体时代的中国,老百姓愈来愈习惯通过抖音、B站、斗鱼等平台短视频获得资讯分享生活。

我们如果还在用“师带徒”、“纸文件”向员工传递技能信息,是否已经落伍?

《岗位标准作业视频化》是业内第一款将标准作业与自媒体短视频相结合的管理咨询项目:一方面,我们将工厂安全生产、品质控制与精益制造的方法贯彻于标准化作业,赋能于制造一线,让“听得见枪炮声”的人会打仗、打胜仗;

另一方面,我们运用“平民化”的手机多媒体制作工具,传授学员自主设计、自发优化、自行发布的视频化的岗位标准作业技术,从而实现企业全员技能:随时随地点点学、标准作业人人师。

课程安排ARRANGEMENT

课程时长
6天,6小时/天(2天/期,共3期)
适用对象
全体一线操作者、现场技术品质管理人员、班组长等基层管理人员
授课方式
任务完成型学习,边学边产出;穿插工具运用,讲一步视频编辑软件练一步

课程收益BENEFITS

量入为出:以结果产出为导向的咨询式培训
《岗位标准作业视频化》是以输出“最低成本、最快速度,做最好产品”的标准化作业指导书为目的,产出一批真正高质量的岗位作业方法,全过程学员人均需完成课后成果输输出6份以上,做到一堂课一批课的项目成果
实战教学:全案例解读与实演的训练模式
《岗位标准作业视频化》所有管理技术均通过实际案例与互动练习的方式传授;全过程涉及视频案例29个,图示案例62幅,平均每15分钟一次案例解读;全过程互动演练8~12次,平均每1.5小时一次课堂实战练习
课堂实战全工具全表格化
循序渐进:一步一练的递进式项目推动
《岗位标准作业视频化》按三期六天的教学时长设置8个技能点模块,按每期4周学习转化的进度设计项目周期,确保每一管理技能学员充分吸收转化,更彰显项目由浅及深、从局部改善到整体标准化的逻辑特性。
内容丰富:一次课就能学完生产管理
《岗位标准作业视频化》已经融入了经典的安全生产管理方法、精益生产模式、IE工业工程知识与零缺陷质量控制技术;导入本项目后,从事现场工作的人员无需再进行其他学习,基本能掌握岗位管理所需的大部分关键知识与技术
项目涉及的关键管理技术与知识点
安全生产类:双轨迹交叉论、格雷厄姆风险评价、职业健康安全管理体系
质量管理类:质量风险管理方法、六西格玛正交试验技术、二分5Why QC分析技术
精益制造类:产线平衡ECRS改善方法、柔性布局人机多能管理、OEE综合效率管理方法
IE工业工程类:IE标准工时管理、动作经济性改善方法、人机匹配改善方法
本项目全部内容均适用离散制造业工厂一线作业岗,如机械于电子制造业、轻纺工业等
本项目70~85%内容适用连续制造业工厂一线作业岗,如化工、生物医疗、食品加工业等,企业可提前与老师沟通确认


课程大纲OUTLINE

  • 第一期:安全标准化作业(2天)
  • 模块一:什么是标准化作业
  • 一、感受自媒体的超凡力
  • ——体验抖音、B站的蓬勃发展
  • 案例:某企业焊接标准作业培训短视频赏析、某企业设备点检、机床操作标准作业视频赏析
  • 二、随时随地点点学,标准作业人人师
  • 1. 企业技能培训的痛点:师傅不会教,徒弟不愿学
  • 2. 企业生产工艺的痛点:生产有变差,工艺不准确
  • 3. 用视频化标准作业解决企业痛点:全员参与+生动学习+快速成长
  • 一、安全+质量+高效=标准作业
  • 1. 员工作业的安全隐患
  • 案例:某企业冲孔作业安全隐患视频分析
  • 2. 作业过程的质量变差
  • 案例:某企业注塑产品翘曲的工艺改良思路、某企业挑选作业漏检原因分析
  • 3. 人机匹配的成本浪费
  • 案例:某企业注塑低价值作业视频分析
  • 二、岗位布局正确=标准作业
  • 1. 柔性制造提高生产效率
  • 案例:某企业单元化设备布局实现少人化作业案例剖析
  • 2. 连续制造降低生产成本
  • 案例:某企业一个流生产创造行业最短交付周期案例剖析
  • 三、方法步骤合理=标准作业
  • 1. 快速换模的正确操作方法
  • 案例:某企业冲孔模快速改善过程视频分析
  • 2. 丰田标准化作业方法
  • 1. 《岗位标准作业视频化》六大内容七大步骤
  • 2. 双向互动型线上教学模式初体验
  • 模块二:如何识别岗位安全风险
  • 一、经典安全理论:轨迹交叉
  • 案例:某企业吊装垮塌视频警示
  • 1. “物”的四类不安全状态识别
  • 2. “人”的四类不安全行为识别
  • 3. 安全管理缺陷识别
  • 演示:运用金字塔&PDCA交叉表分析安全管理缺陷
  • 二、实战:运用《危险源分析表》分析卷扬机卷入伤害案例
  • 案例:某企业卷扬机卷入伤害视频警示
  • 一、九大工业伤害警示视频观摩实练
  • 1. 起重伤害实例观摩与危险源辨识
  • 2. 窒息伤害实例观摩与危险源辨识
  • 3. 机械伤害实例观摩与危险源辨识
  • 4. 火灾伤害实例观摩与危险源辨识
  • 5. 触电伤害实例观摩与危险源辨识
  • 6. 高坠伤害实例观摩与危险源辨识
  • 7. 车辆伤害实例观摩与危险源辨识
  • 8. 打击伤害实例观摩与危险源辨识
  • 9. 爆炸伤害实例观摩与危险源辨识
  • 课后实战成果输出:运用《岗位危险源分析表》分析所在岗位安全伤害危险源,并提出改善建议与作业控制要求
  • 模块三:如何设计岗位安全作业
  • 一、格雷厄姆安全风险评价法
  • 案例:某企业冲孔作业视频安全风险评价
  • 二、安全风险致害后果改善原则
  • 1. 致害能量的消减法则
  • 2. 致害能量的探测法则
  • 3. 致害能量的阻隔法则
  • 4. 致害能量的释放法则
  • 三、安全风险发生率改善原则
  • 1. 防范起重伤害的安全操作程序与方法
  • 2. 防范窒息伤害的安全操作程序与方法
  • 3. 防范机械伤害的安全操作程序与方法
  • 4. 防范火灾伤害的安全操作程序与方法
  • 5. 防范触电伤害的安全操作程序与方法
  • 6. 防范高坠伤害的安全操作程序与方法
  • 7. 防范车辆伤害的安全操作程序与方法
  • 8. 防范打击伤害的安全操作程序与方法
  • 8. 防范爆炸伤害的安全操作程序与方法
  • 第一步:安全作业分解表设计
  • 第二步:安全作业警示视频素材导入
  • 第三步:剪映创作工具指导
  • 第四步:视频播放速度与语音字幕
  • 课后实战成果输出:完成所在岗位安全标准作业视频文件输出
  • 第二期:质量零缺陷标准作业(2天)
  • 模块一:如何走进过程零缺陷作业
  • 一、检验时代的质量控制
  • 1. 产品有标准才能检验
  • 案例:某企业淋雨试验漏检的原因分析、某企业油缸产品内泄漏检的原因分析
  • 2. 过程能追溯才能控制
  • 案例:某企业随车检验流程卡的运用、信息化系统在全过程追溯中的运用
  • 二、制造时代的质量控制
  • 1. 是“巧妇难为无米之炊”还是管理导致质量问题?
  • 案例:从大把弹痕区分资源性质量问题还是管理性质量问题
  • 2. 质量变差的起源与过程工艺优化的思路
  • 一、简单运用QC工具定向问题来源
  • 1. 运用4M1E分层质量数据,锁定问题原因
  • 2. 运用二分5why追溯问题起因
  • 实战:巧用二分5why法分析岗位质量缺陷起源
  • 二、运用DOE正交试验方法优化过程工艺
  • 案例:回顾某企业注塑产品翘曲的工艺改良思路
  • 体验:从“煎牛排”体会正交方法优化工艺过程
  • 1. 正交方法与全因子试验对比
  • 案例:日本企业优化瓷砖配方的过程
  • 运用正交方法减少注塑产品翘曲的工艺改良过程
  • 2. 黄金分割法用于工艺参数范围精确
  • 案例:某浇铸产品铝水温度工艺范围优化过程解析
  • 课后实战成果输出:运用《岗位质量缺陷QRQC表》分析岗位主要质量缺陷,查找起源并提出改善建议与作业控制要求
  • 模块二:如何设计质量精确作业
  • 一、质量风险分析与管理方法——FMEA
  • 1. FMEA潜在失效模式与后果分析的逻辑
  • 2. 失效后果严重性评价
  • 案例:学员企业产品典型缺陷严重度评价
  • 3. 缺陷发生率评价
  • 案例:常见持续性、间隙性、突然性问题的一般起源
  • 4. 质量可控性评价
  • 案例:某产品拣选质量“可防、可见、可控、可救、失控”的分级原则
  • 实战:运用《FMEA分析表》对岗位质量进行风险评价
  • 二、质量风险改善的关键原则
  • 1. 质量风险改善三策
  • 1)上策:即使有问题也要无后果
  • 2)中策:让问题少发生
  • 3)下策:提高问题补救能力
  • 2. 工序质量缺陷改善方法运用
  • 实战:根据上期《岗位质量缺陷QRQC表》学员实战信息,进行改善策略优化研讨
  • 1)上策:“人”的原因、“机”的原因、“料”的原因、“法”的原因、“环”的原因
  • 2)中策:“人”的原因、“机”的原因、“料”的原因、“法”的原因、“环”的原因
  • 3)下策:“人”的原因、“机”的原因、“料”的原因、“法”的原因、“环”的原因
  • 第一步:质量过程关联矩阵分析
  • 第二步:质量缺陷视频或图片素材导入
  • 第三步:剪映创作工具指导
  • 第四步:视频播放速度与语音字幕
  • 课后实战成果输出:完成所在岗位常见产品质量标准作业视频文件输出
  • 第三期:精益高效率标准作业(2天)
  • 模块一:如何改善产线作业效率
  • 一、标准工时测量方法
  • 1. 观察法测量标准工时
  • 游戏体验:折纸游戏体验标准工时测量
  • 实战体验:作业快慢与测量次数优化
  • 2. 测量数据处置与作业熟练度三点估时优化
  • 游戏体验:优化折纸标准工时
  • 3. 作业强度宽放方法
  • 二、理论定额与实际产出对比
  • 1. 实际产出量的原因分析 — OEE综合利用率计算
  • 2. 实际产出与理论定额差异原因分析
  • 3. 标准工时与定额的调整优化过程
  • 三、产线失衡分析与失衡率计算
  • 案例:某企业装配电风扇产线平衡率计算
  • 1. 产线失衡成本浪费分析
  • 实战:学员利用折纸游戏现场模拟产线,分析平衡率现状
  • 2. 产线节拍计算与工位布局设计
  • 案例:某企业装配电风扇产线工位布局改善平衡率解析
  • 实战:学员根据折纸线节拍重新计算工位,并优化产线
  • 3. 跨工序作业的产线布局设计
  • 案例:U型流水线应对电风扇产线改良的方法、蛇形流水线应对员工跨工序作业改良的方法
  • 实战:学员根据折纸线优化方案,设计柔性生产线
  • 案例:某企业钣金产品多品种小批量分段流水线布局
  • 4. 总结:产线作业效率改善的ECRS方法
  • 课后实战成果输出:运用《产线平衡性改善计划表》分析岗位所在产线整体平衡性,发掘产线问题,并提出改善建议与岗位作业布置方案
  • 模块二:如何设计岗位精益作业
  • 一、作业价值最大化
  • 案例:某服装加工厂4.5万件/月到15万件/月的改善过程动画解析、某注塑工序人工降本60%效益提升2倍的改善过程动画解析
  • 实战:学员岗位作业视频价值利用率分析
  • 二、人机联合作业分析
  • 案例:《人机联合作业分析表》格式与使用方法
  • 实战:学员岗位作业价值改善实战
  • 一、科学化管理原理与动作经济性原则
  • 案例:某流水线穿螺杆工位作业动作视频分析
  • 体会:动作经济性六大原则
  • 原则一:双手对称作业
  • 原则二:低幅度作业
  • 原则三:等势或借用势作业
  • 原则四:稳态作业
  • 原则五:手脚并用作业
  • 原则六:区分灵巧度作业
  • 实战:学员岗位作业动作经济性改善实战

预约李科老师讲授《现场管理:岗位标准作业视频化》

专业团队为您对接讲师档期与报价

李科老师其他主讲课程

同一套实战方法论

微信
扫码添加

添加罗老师微信

联系我们

感谢您对优师堂的关注,请致电或加微信联系我们

联系电话/微信:13590361178 联系人:罗老师

罗老师微信二维码

微信扫码,快速咨询